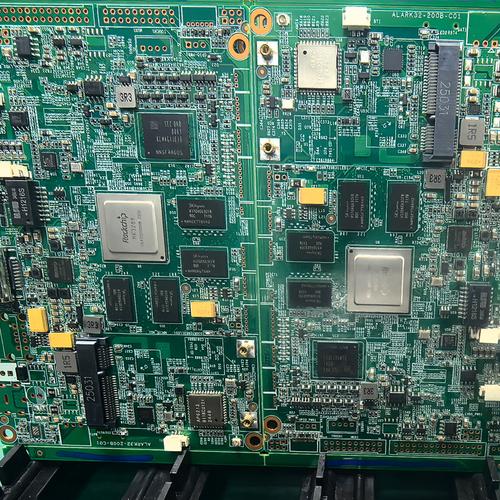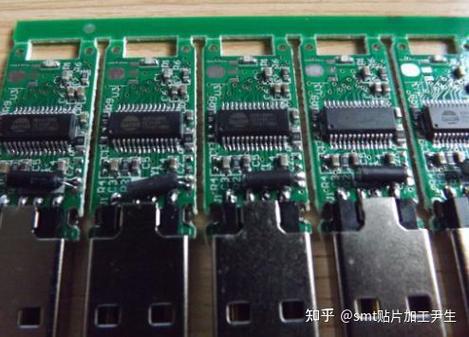
在SMT(表面貼裝技術)貼片加工過程中,短路是一種常見的缺陷,它會導致電路板功能失效,甚至損壞元器件。短路通常表現為相鄰焊點之間的錫橋連接、引腳之間或引腳與地之間的意外導通。本文將分析SMT貼片加工中短路現象產生的主要原因,并提供相應的解決方法。
一、短路現象產生的原因
- 焊膏印刷問題
- 焊膏量過多:焊膏印刷過厚或模板開孔過大,導致回流焊時焊料流淌形成錫橋。
- 焊膏塌落:焊膏的粘度不足或金屬含量低,印刷后發生塌落,使相鄰焊盤連接。
- 模板設計不當:模板開孔間距過小或開孔面積比不合適,易造成焊膏橋連。
- 貼片問題
- 元件貼裝偏移:貼片機精度不足或編程錯誤,導致元件引腳偏離焊盤,回流時焊料流向相鄰引腳。
- 貼片壓力過大:貼片時壓力過大會使焊膏擠出,造成相鄰焊盤短路。
- 元件引腳變形:元件引腳共面性差,貼裝后引腳與焊盤接觸不良,焊料流動異常。
- 回流焊問題
- 溫度曲線不當:預熱區升溫過快、回流區溫度過高或時間過長,導致焊膏過度流淌。
- 加熱不均勻:PCB上不同區域受熱不均,造成局部焊料飛濺或橋連。
- 冷卻速率不當:冷卻過快可能導致焊點收縮不均,形成錫珠或短路。
- 其他因素
- PCB設計問題:焊盤間距過小、走線過密,增加了短路風險。
- 環境濕度:高濕度環境下焊膏吸收水分,回流時產生飛濺。
- 模板清潔不足:模板底部殘留焊膏,導致印刷時焊膏在PCB上擴散。
二、短路的解決方法
- 優化焊膏印刷工藝
- 控制焊膏厚度:使用激光切割模板,確保模板開孔尺寸精確,通常焊膏厚度控制在0.1-0.15mm。
- 調整焊膏性能:選擇高粘度、抗塌落性好的焊膏,并確保存儲和使用環境符合要求。
- 定期清潔模板:每印刷一定次數后清潔模板底部,防止殘留焊膏污染。
- 提高貼片精度
- 校準貼片機:定期對貼片機進行校準,確保貼裝精度在±0.05mm以內。
- 優化貼片程序:合理設置元件貼裝順序和壓力,避免焊膏擠出。
- 檢查元件質量:使用前檢查元件引腳共面性,剔除變形元件。
- 優化回流焊溫度曲線
- 制定合適的溫度曲線:根據焊膏特性設定預熱、回流和冷卻區參數,避免溫度驟變。
- 均勻加熱:確保PCB上各區域溫度均勻,可采用多溫區回流焊爐。
- 控制冷卻速率:冷卻速率一般控制在2-4°C/s,避免焊點缺陷。
- 改進PCB設計
- 增加焊盤間距:在設計允許范圍內,盡量增大焊盤間距,減少短路風險。
- 添加阻焊層:在相鄰焊盤之間設置阻焊壩,防止焊料流淌。
- 優化走線布局:避免走線過密,減少與焊盤的連接。
- 加強過程控制與環境管理
- 控制環境濕度:保持車間濕度在40%-60%RH,防止焊膏吸濕。
- 實施統計過程控制:定期檢測焊膏印刷和貼片質量,及時發現問題并調整。
- 加強員工培訓:提高操作人員技能,確保按規范作業。
三、
SMT貼片加工中的短路現象是由多種因素共同作用的結果。通過優化焊膏印刷、提高貼片精度、調整回流焊曲線、改進PCB設計以及加強過程控制,可以有效減少短路缺陷,提高生產良率和產品可靠性。企業應根據自身情況,系統分析短路原因,采取針對性措施,持續改進工藝水平。